在软包装行业,印刷、复合、熟化、分切、制袋、加嘴……二十多道工序分布在不同楼层,物料在楼层间频繁流转。传统模式依赖人工叉车与纸质单据,劳动强度大、效率低、管理难。天津某包装制造企业用一套智能立库系统,给出了另一种答案。
软包装行业的“必答题”
作为国内软包装领域的代表性企业,随着订单增长与产能扩张,该企业面临三重复合压力:
① 多楼层人工搬运,效率瓶颈明显。 印刷、复合、制袋等工序分布于多个楼层,原材料、半成品、成品需在楼层间频繁转运,传统模式依赖人工叉车与人工搬运,劳动强度大,效率受限。
② 多品类物料混存,管理精度不足。 工厂涉及卷料、托盘、板辊、纸管等多种物料形态,SKU多、周转频率差异大,传统平面仓储难以实现精细化库存管理与快速出入库。
③ 产线与库房衔接不畅,易待料或积压。 多产线并行作业对物料供给及时性要求高,库房与各产线之间的物料衔接依赖人工调度,信息传递滞后,易造成产线待料或半成品积压。
这并非企业独有的困境。软包装行业普遍存在“物流搬运依赖人工、仓储管理粗放”等痛点。生产设备的自动化已逐步提升,但物流环节仍停留在人工搬运阶段,成为制约整体效率的关键瓶颈。
凯乐士科技(02729.HK)的方案:三层货架、两套系统、一次重构
凯乐士科技为企业提供的,不是单台设备或一套软件,而是一个覆盖密集库存储与AMR柔性搬运的双系统架构。
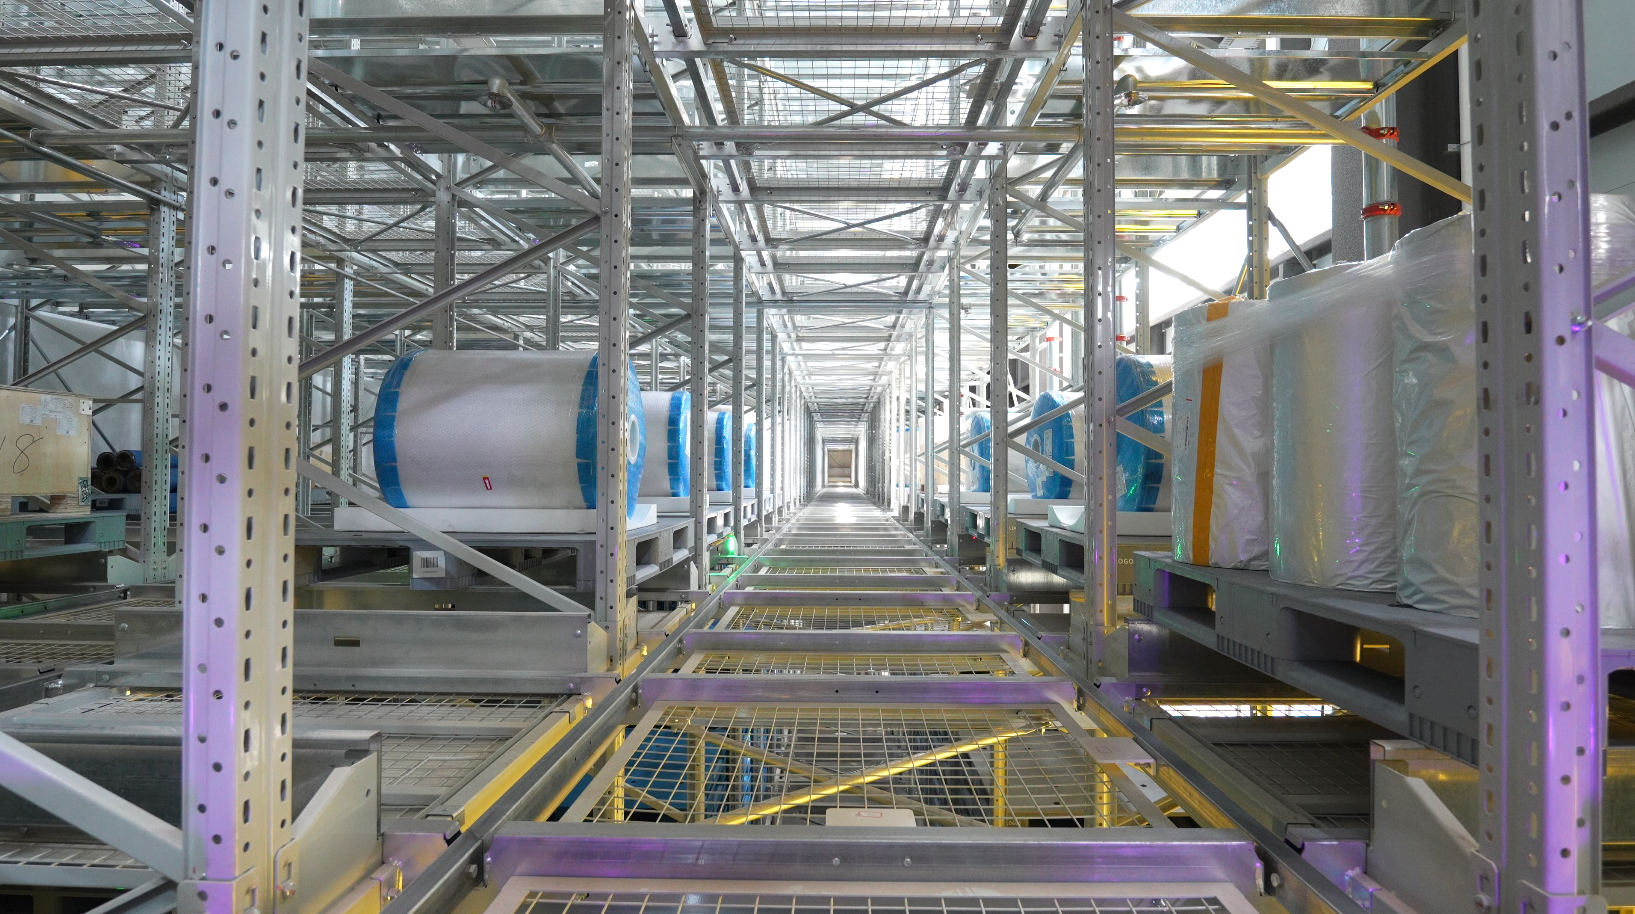
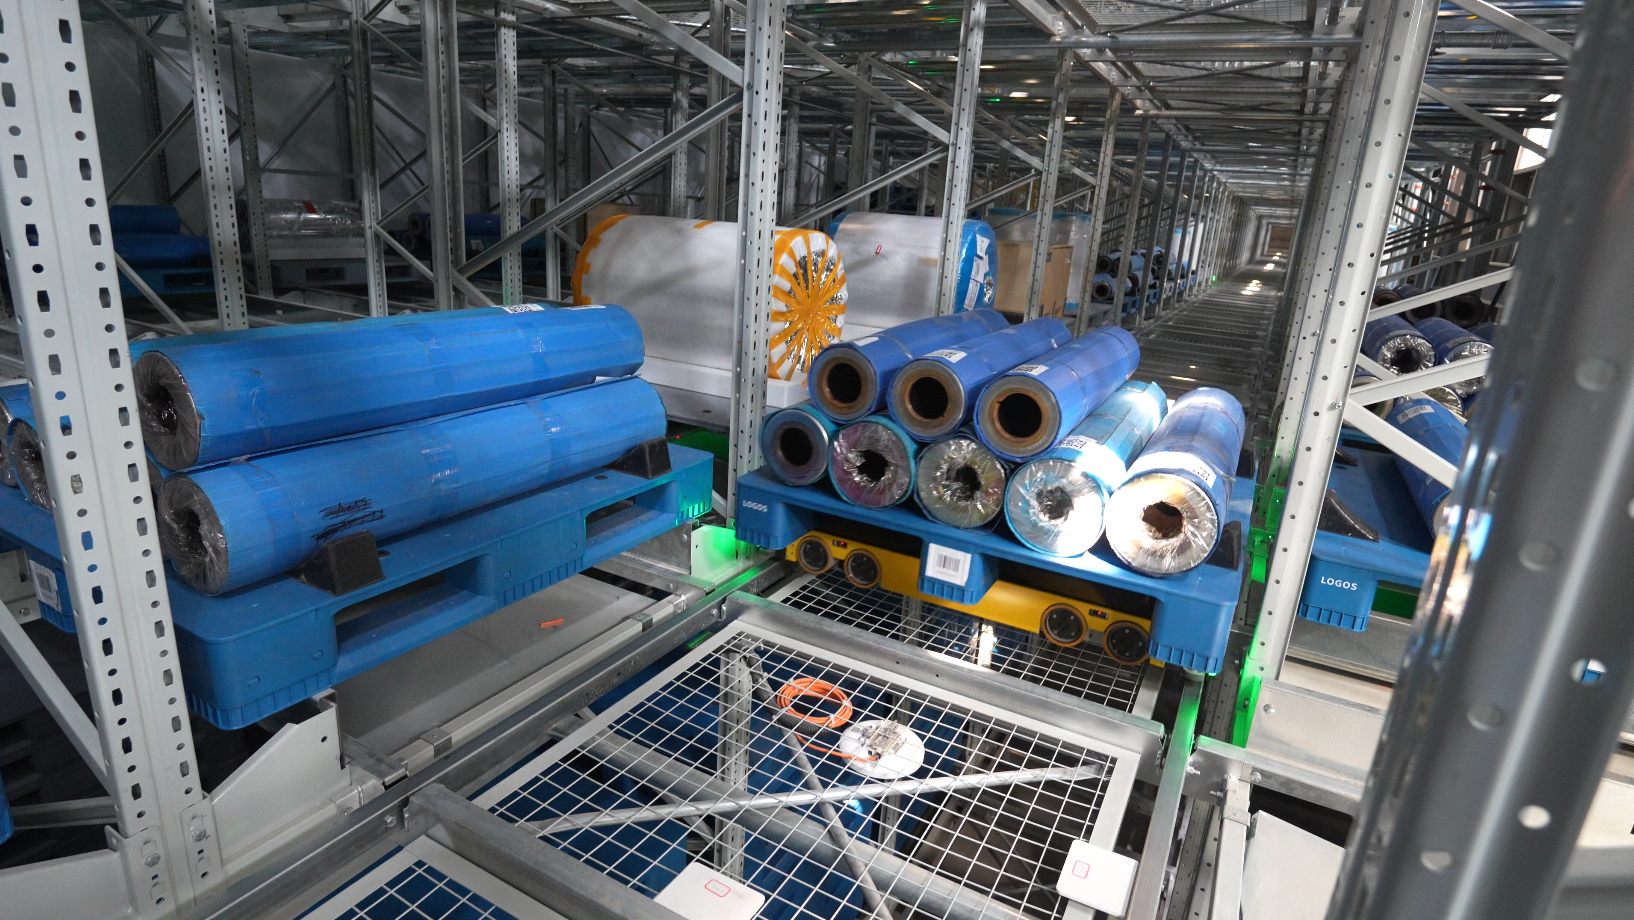
密集库是整个方案的存储核心——规划超7,000个货位。6台四向托盘穿梭车(MSR)在货架内自动完成托盘的存取与搬运,配合穿梭车提升机实现物料在不同楼层间的垂直输送。整个货架净高22.5米,在有限的地面面积上“长”出了数倍的存储容量。
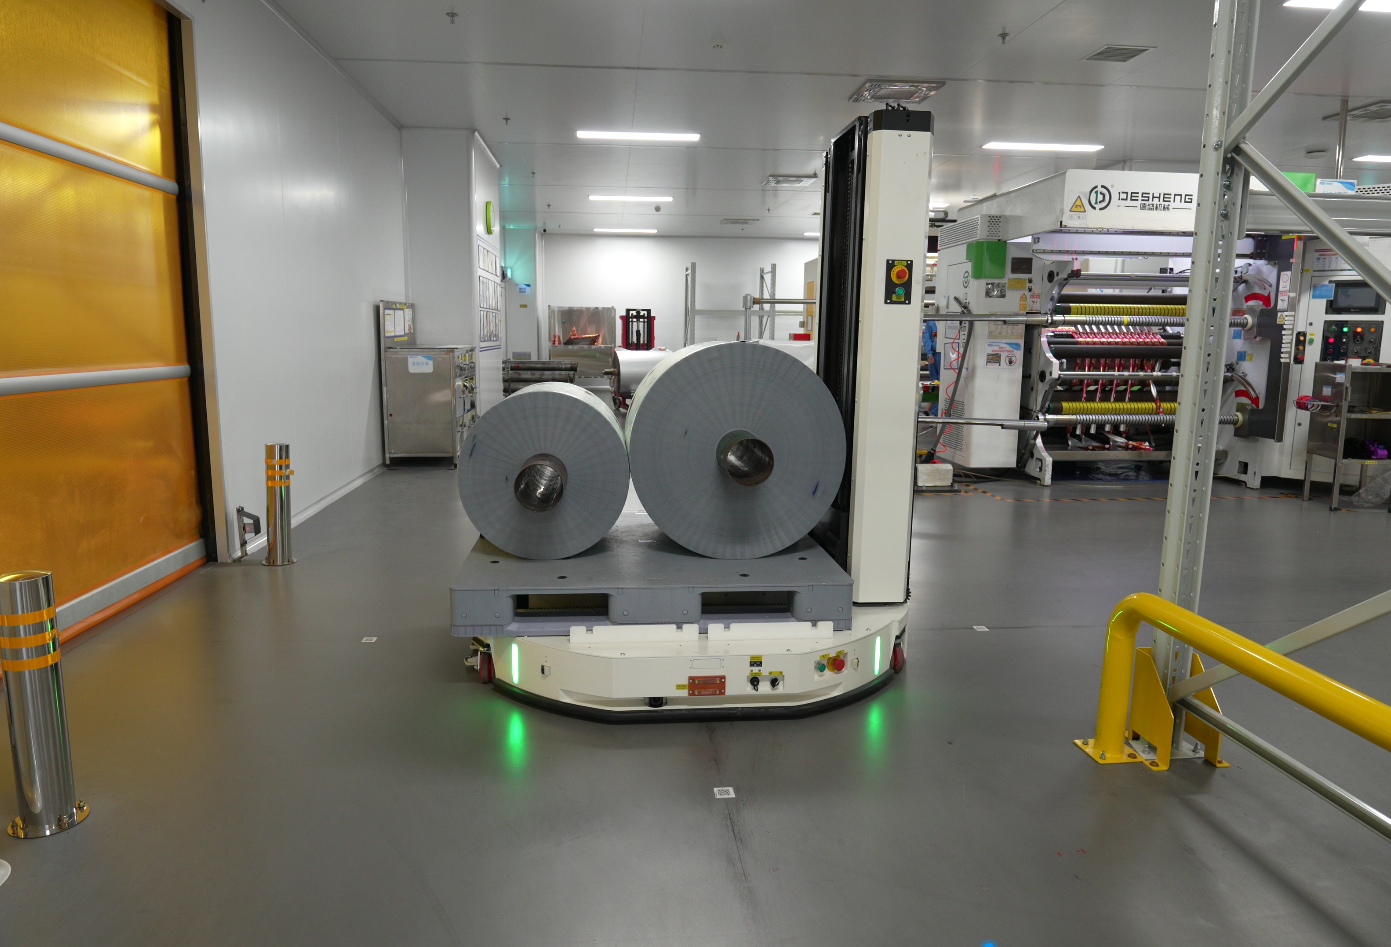
AMR机器人系统则是连接密集库与各产线的柔性纽带——超10台定制款VFR极窄巷道叉式移动机器人分别覆盖1F-5F多个楼层。承担托盘与料卷的搬运与板辊的高层存取。机器人采用SLAM+二维码混合导航,支持360°原地自转与90°转弯,在狭窄通道与复杂产线环境中灵活穿行。
两套系统的协同逻辑清晰:密集库负责“存”,AMR负责“搬” 。四向穿梭车(MSR)在货架内部完成高密度存取,AMR负责从库端到产线的柔性搬运。由RCS(机器人调度系统)与PES(托盘执行系统)统一调度,覆盖从原材料入库、空托盘供给、原材料出库至印刷/复合、熟化半成品入库、半成品出库至制袋/分切、成品入库、板辊出/回库等几十种作业流程。
不是简单堆叠设备,而是通过多系列机器人产品、一体化软件平台与自主控制系统的协同,系统性解决企业在效率、复杂度与柔性方面的结构性瓶颈。
价值不止于“省人”
项目交付后,企业的物流体系发生了三个层面的变化。
第一层:存储从“平面”到“立体” 。超7,000个智能货位替代了原来的平面堆放与简易货架。四向穿梭车在货架内完成托盘的自动存取,将垂直空间转化为存储容量。
第二层:搬运从“人到货”到“货到人” 。AMR机器人替代了人工叉车与人工搬运,取放高度覆盖2,200mm~3,600mm。工人不再需要在各楼层间频繁往返搬运物料,只需在固定工位完成操作,且系统支持24小时不间断作业。
第三层:管理从“经验驱动”到“数据驱动” 。系统实时监控每台AMR的位置、电量与任务状态;库存信息实时更新,物料流转全流程可追溯。
凯乐士将这种能力定义为“交付可复制的增长引擎”——以全栈产品线、统一控制与复杂场景能力为基础,在提升作业效率、加快库存周转、最大化空间利用的同时,通过模块化结构便于未来扩容。尤其在软包装行业工序多、物料杂、楼层分散的特殊场景下,这套系统为企业的持续发展奠定了坚实基础——当产能进一步扩张时,物流体系不会成为掣肘,而将成为支撑增长的稳定基石。